Experiencia del equipo
Intervenciones documentadas
Experiencias previas de nuestro equipo. En cada una indicamos qué se hizo, qué se comprobó y qué quedó pendiente. Omitimos nombres de clientes, marcas y números de ingeniería.
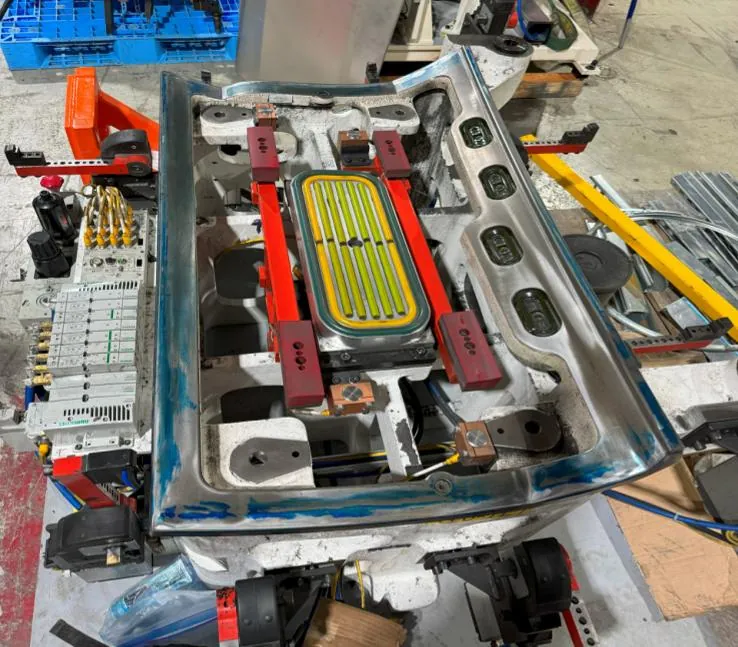
Antes
Después
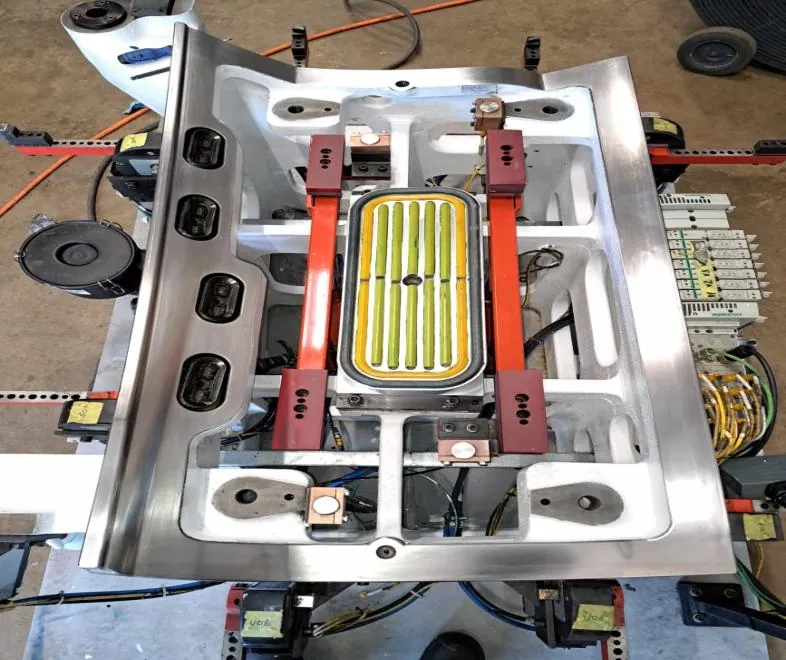
Herramental de roll hemming
Mantenimiento y recuperación de herramentales para roll hemming
Necesidad
Desgaste y deformaciones en la superficie de trabajo y en zonas de recorte, detectados con una revisión con azul de contacto.
Intervención
Soldadura en superficie y recorte, calentamiento de zonas deformadas y ajuste con herramientas abrasivas, tomando el panel como referencia.
Comprobación documentada
Comparación visual del herramental antes y después de las actividades.
- Estado: Intervención realizada; resultado observado en taller.
- Seguimiento: El reporte no incluye la validación posterior en producción.
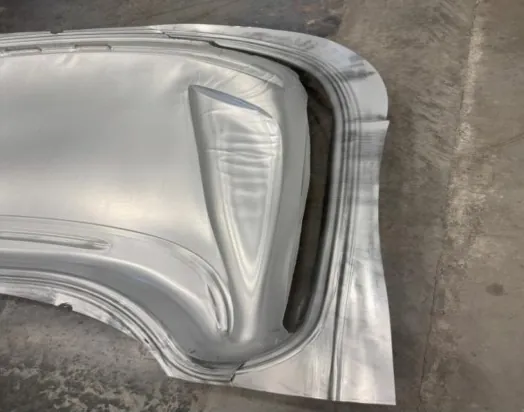
Arrugas
Fractura
Intervención
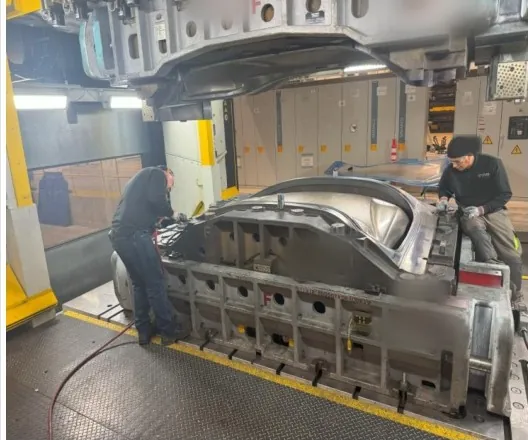
Troquel de embutido (draw die), OP10 · Aluminio
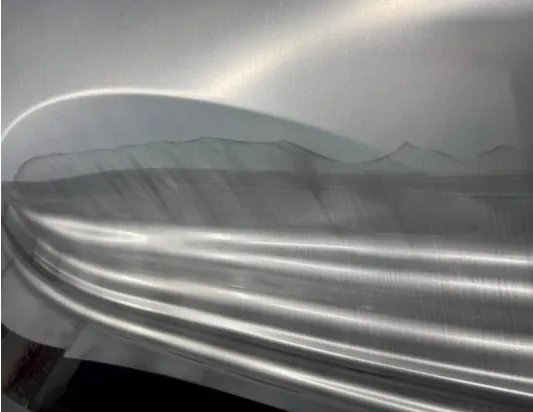
Arrugas y fractura en capó exterior
Necesidad
Arrugas y fractura en el panel embutido. La OP10 es la operación más crítica de ajustar.
Intervención
Ajuste de contacto en el pisador (blank holder) en la prensa de tryout, revisado con azul de contacto.
Comprobación documentada
Las fotos muestran el defecto y la intervención; el resultado no está documentado en ellas.
- Estado: Intervención realizada.
- Seguimiento: Documentar el resultado de la prueba en prensa.
Defecto
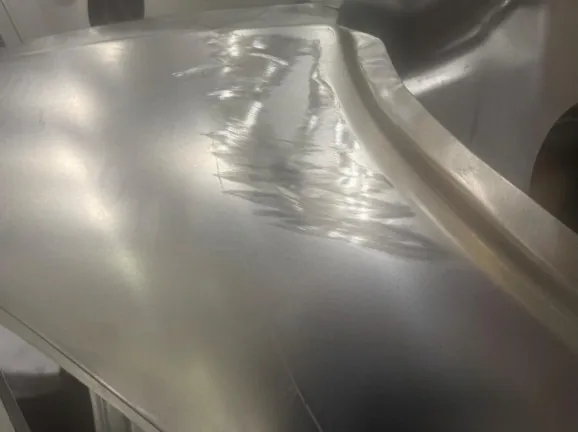
Prueba con cinta
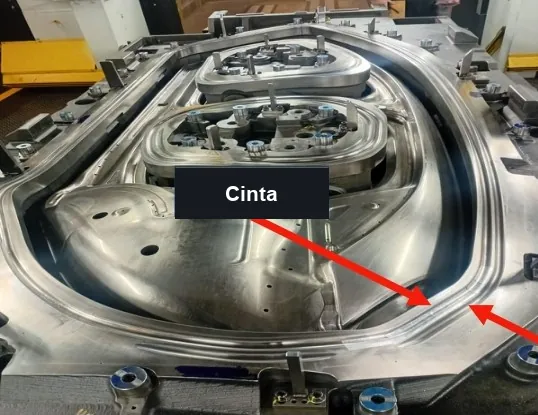
Con cinta
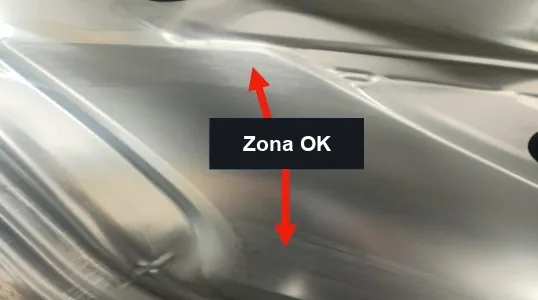
Troquel de embutido (draw die), OP10 · Aluminio
Defectos de calidad y prueba con cinta en los cordones
Necesidad
Defectos de calidad en la superficie y en el radio del panel embutido.
Intervención
Prueba colocando cinta en el radio de los cordones del troquel.
Comprobación documentada
Con la cinta, la zona revisada del panel queda OK.
- Estado: Resultado observado en prueba.
- Seguimiento: Soldadura en el radio de los cordones.
Prueba en OP40
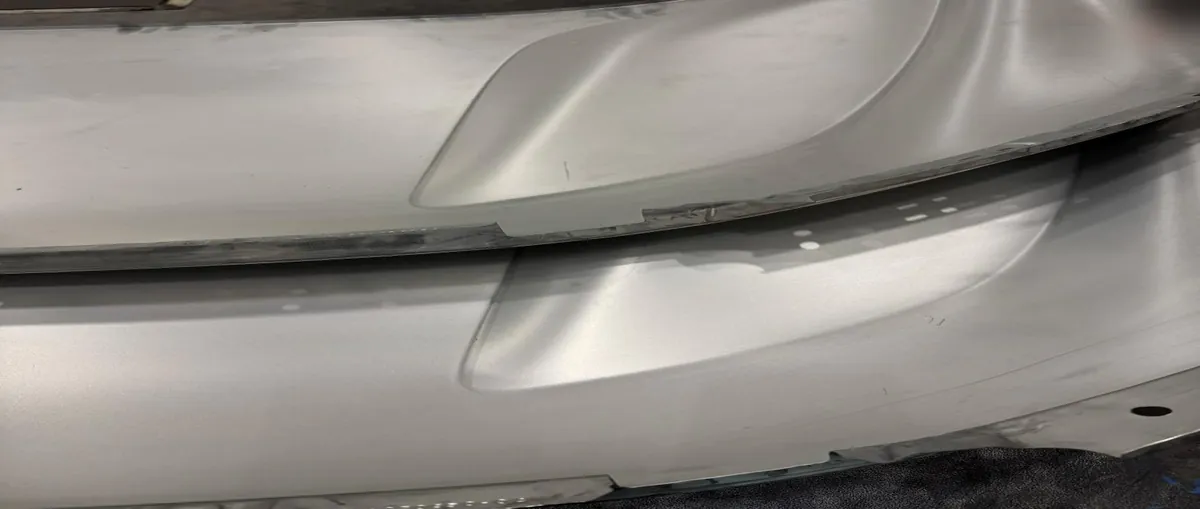
Troqueles de panel automotriz, OP10 a OP40
Corrección de condiciones de ajuste en varias operaciones
Necesidad
Fracturas en el formado, marcas duras y rayas en el panel, botones fuera de posición por modificaciones previas, holguras cerradas y ángulos de aceros que generaban contacto excesivo.
Intervención
Pulido y maquinado para dar holgura, rediseño y fabricación de detectores dañados, ajuste de guías y sensores, reconstrucción con soldadura y ajuste de botones, cambio de ángulo en aceros superiores y ajuste de holguras.
Comprobación documentada
Funcionamiento de sensores confirmado en prensa de tryout (OP10). Prueba en prensa en OP40: la zona atendida quedó sin rayas ni marcas duras.
- Estado: Resultado parcial.
- Seguimiento: Quedaron reprogramadas actividades de holgura y de falla de scrap en OP20, ángulo de guías en OP30 y colocación de pernos guía en OP40.
En la prensa
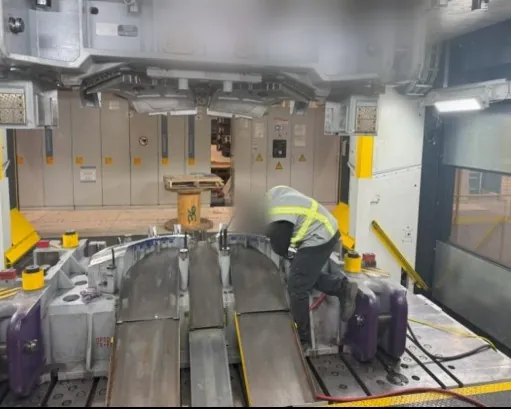
Sin distorsión
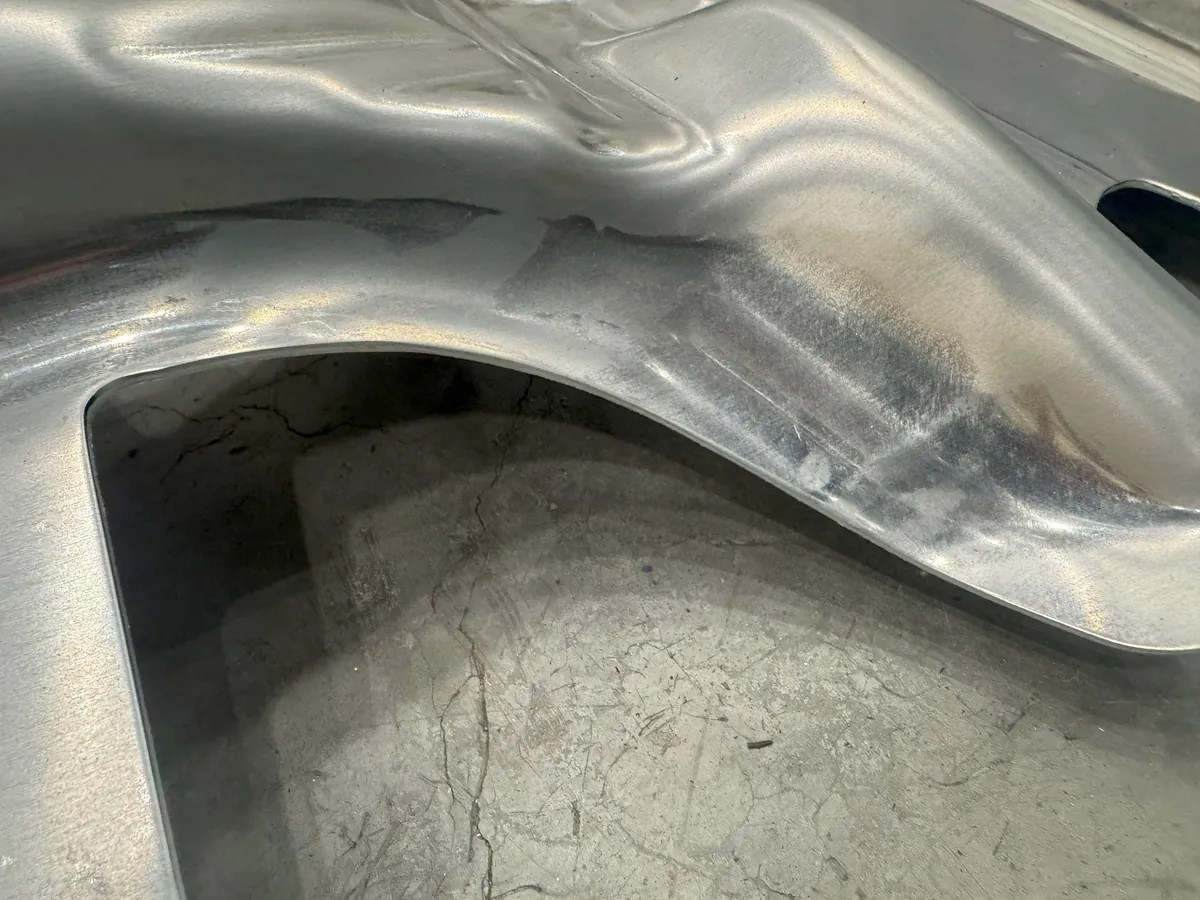
Troquel de refuerzo estructural automotriz, OP10 a OP40
Tryout y puesta a punto
Necesidad
Contacto del pisador por debajo del estándar del proyecto, balanceadores sin contacto, rayas en el troquel superior, fractura y deformaciones en el recorte.
Intervención
Ajuste de guías para la ubicación del blank, calibración de balanceadores, radios en guías, cinta provisional en línea, reconstrucción con soldadura y ajuste en prensa. Mantenimiento preventivo de OP40 con corrección de poros de soldadura.
Comprobación documentada
Prueba sin distorsión en el recorte (OP20). Condición OK al confirmar en prensa las reparaciones de operaciones previas (OP40).
- Estado: Resultado observado en prueba.
- Seguimiento: Seguimiento en la siguiente producción. Alineación de aceros sin pernos o cuñas pendiente.
Experiencias previas del equipo. Se omiten nombres de clientes, marcas y números de ingeniería; las técnicas, medidas y parámetros se comparten solo con el cliente correspondiente.
Cuéntenos qué ocurre con su herramental
Describa el proceso, la operación y el problema observado. Revisaremos su solicitud y le responderemos para acordar una conversación técnica o una cotización.